 服務熱線:158-5100-6550
超音速噴塗技術是否適用於複雜形狀的工件表面處理?
作者:江蘇壹佰精工機械有限公司
瀏覽:
發表時間:2025-08-19 15:33:57
在工業製造領域,複雜形狀工件的表面處理始終是技術難點。這類工件往往包含曲面、凹槽、棱邊等多元結構,對塗層的均勻性、結合強度及覆蓋完整性要求極高。超音速噴塗技術作為一種成熟的表面強化手段,其在複雜形狀工件中的應用適配性,成為行業關注的重點。接下來我們就跟著江蘇精工機械廠家一起從正文中來了解一下。
超音速噴塗的核心原理,是通過壓縮氣體加速噴塗材料至超音速狀態,使材料粒子與基體表面劇烈碰撞並快速冷卻凝固,形成高結合強度的塗層。這一過程的關鍵在於粒子動能與熱能的精準控製——高速運動的粒子既能穿透工件表面的微小凹凸,又能在碰撞後形成緻密的微觀結構,這為複雜形狀工件的處理提供了基礎條件。
複雜形狀工件的表面處理難點主要體現在三方面:其一,曲面或多面交接區域易因噴塗角度偏差導緻塗層厚度不均;其二,狹窄凹槽或深孔結構可能因粒子擴散受限出現“未覆蓋區”;其三,棱邊、尖角等應力集中部位易因熱輸入不均產生塗層開裂。傳統噴塗技術受限於粒子速度低、擴散範圍大,在應對這些問題時往往需要多次調整設備參數或人工補塗,效率與質量穩定性均存在短板。
超音速噴塗的技術特性恰好針對這些痛點形成了突破。其粒子的高速度特性使其具備更強的“穿透性”——即便工件表面存在一定弧度或傾斜角度,高速粒子仍能保持穩定的碰撞軌跡,減少因角度變化導緻的塗層厚度偏差;同時,超音速狀態下粒子的飛行時間短、擴散範圍小,能量更集中於目標區域,這對狹窄凹槽或深孔的覆蓋效果有顯著提升。此外,現代超音速噴塗設備多配備可調節噴嘴與多軸聯動裝置,通過編程控製噴塗路徑與角度,能更精準地匹配複雜工件的結構特征,降低人工幹預誤差。
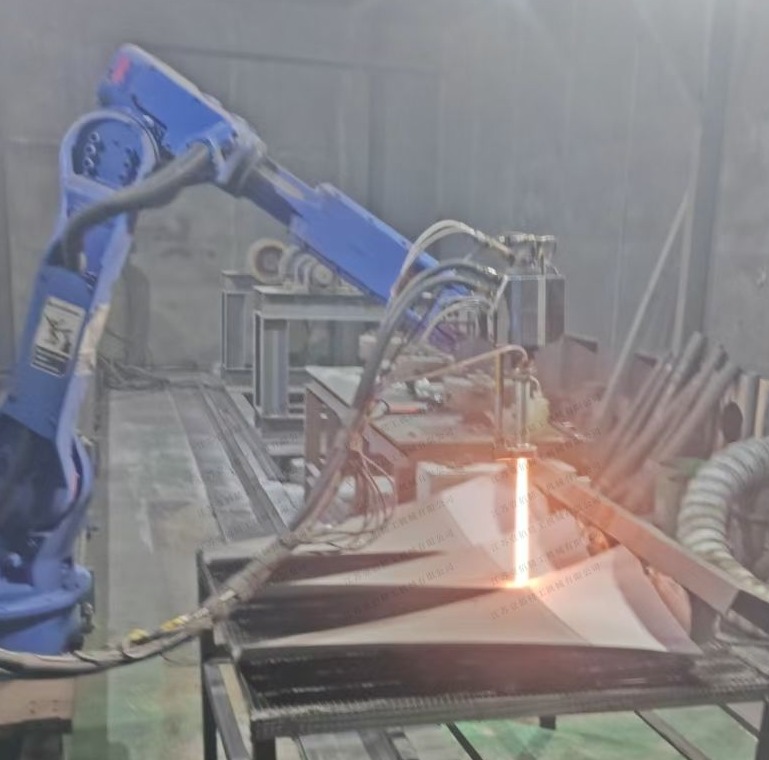
當然,超音速噴塗並非“萬能方案”。其適用性仍受限於工件結構的具體複雜程度:對於極窄縫隙(如間隙小於噴嘴出口直徑1/3的區域)或完全封閉的內腔,粒子可能因空間限製無法有效沉積;對於表面粗糙度差異極大的工件(如局部存在尖銳毛刺),預處理不當可能導緻塗層結合力局部下降。但這些限製更多指向工藝細節的優化,而非技術本身的根本性缺陷。
從實際應用反饋看,超音速噴塗已在航空發動機渦輪葉片、精密模具等典型複雜形狀工件中實現了穩定應用。其關鍵在於根據工件結構特點調整工藝參數——例如,針對曲面工件優化噴嘴角度與移動速度,針對深孔結構選擇小口徑噴嘴並控製噴塗距離。這種“技術適配”的思路,使其在多數複雜形狀表面處理場景中展現出不可替代的優勢。
回到最初的問題:超音速噴塗是否適用於複雜形狀工件?答案是肯定的,但適用性高度依賴工藝調整的深度。它並非“萬能技術”,卻能在合理配置設備、優化參數和輔助工藝的前提下,為多數複雜形狀工件提供高質量表面塗層。對於工業機械設備的精密部件、模具型腔、精密機械零件等對塗層性能要求苛刻的場景,超音速噴塗正逐漸成為複雜形狀表面處理的重要選擇——這不僅源於其技術特性,更源於工業製造對“高性能”與“高精度”雙重需求的推動。
以上就是壹佰精工機械廠家給大家介紹的超音速熱噴塗相關內容,大家可以參考了解一下。隨後我們還會給大家持續更新更多關於碳化鎢噴塗、超音速噴塗、超音速火焰噴塗、等離子噴塗、粉末火焰噴塗等更多內容,大家可以隨時關注我們。免費谘詢電話:158-5100-6550

點擊右上角
分享給朋友吧







 長按圖片保存/分享
0
文章推薦