 服務熱線:158-5100-6550
鋼鐵張力輥超音速噴塗碳化鎢工藝 延長壽命耐磨抗腐新方案
作者:江蘇壹佰精工機械有限公司
瀏覽:
發表時間:2025-07-12 13:53:37
在鋼鐵帶材連續生產線中,張力輥是調節帶鋼張力的核心部件。帶鋼生產過程中,其包繞在張力輥表面的部分會因相對運動產生摩擦力,這種摩擦力在輥體入口與出口區域形成張力差,直接影響機組的張力控製精度,進而決定帶鋼成型質量與生產穩定性。然而,長期高負荷運轉下,張力輥表面常面臨嚴重的磨損問題,成為製約設備壽命與生產效率的關鍵瓶頸。接下來我們就跟著壹佰精工機械廠家一起從正文中來了解一下。
張力輥的磨損主要源於兩方面:一是帶鋼包繞時的機械摩擦,持續摩擦會導緻輥面材料逐漸流失,尤其在接觸應力集中的區域,磨損速率更快;二是生產環境中的腐蝕性介質,如酸霧、水汽等,會與輥面材料發生化學反應,加速金屬氧化與溶蝕,形成腐蝕磨損。兩種因素疊加,會使輥面出現凹坑、劃痕甚至局部脫落,不僅影響張力控製的準確性,還可能導緻帶鋼跑偏、斷帶等生產事故,增加停機維修頻率與成本。
針對張力輥的修複與強化,傳統工藝多采用硬鉻鍍層。盡管鍍鉻能在一定程度上提升表面硬度,但其與基體的結合力較弱,長期使用中易出現鍍層剝落;且鍍鉻層表面粗糙度衰減較快,工業數據顯示,鍍鉻層初始粗糙度為6μm時,8個月後就會降至2μm,表面完整性快速下降,需頻繁重新鍍覆,維護成本居高不下。
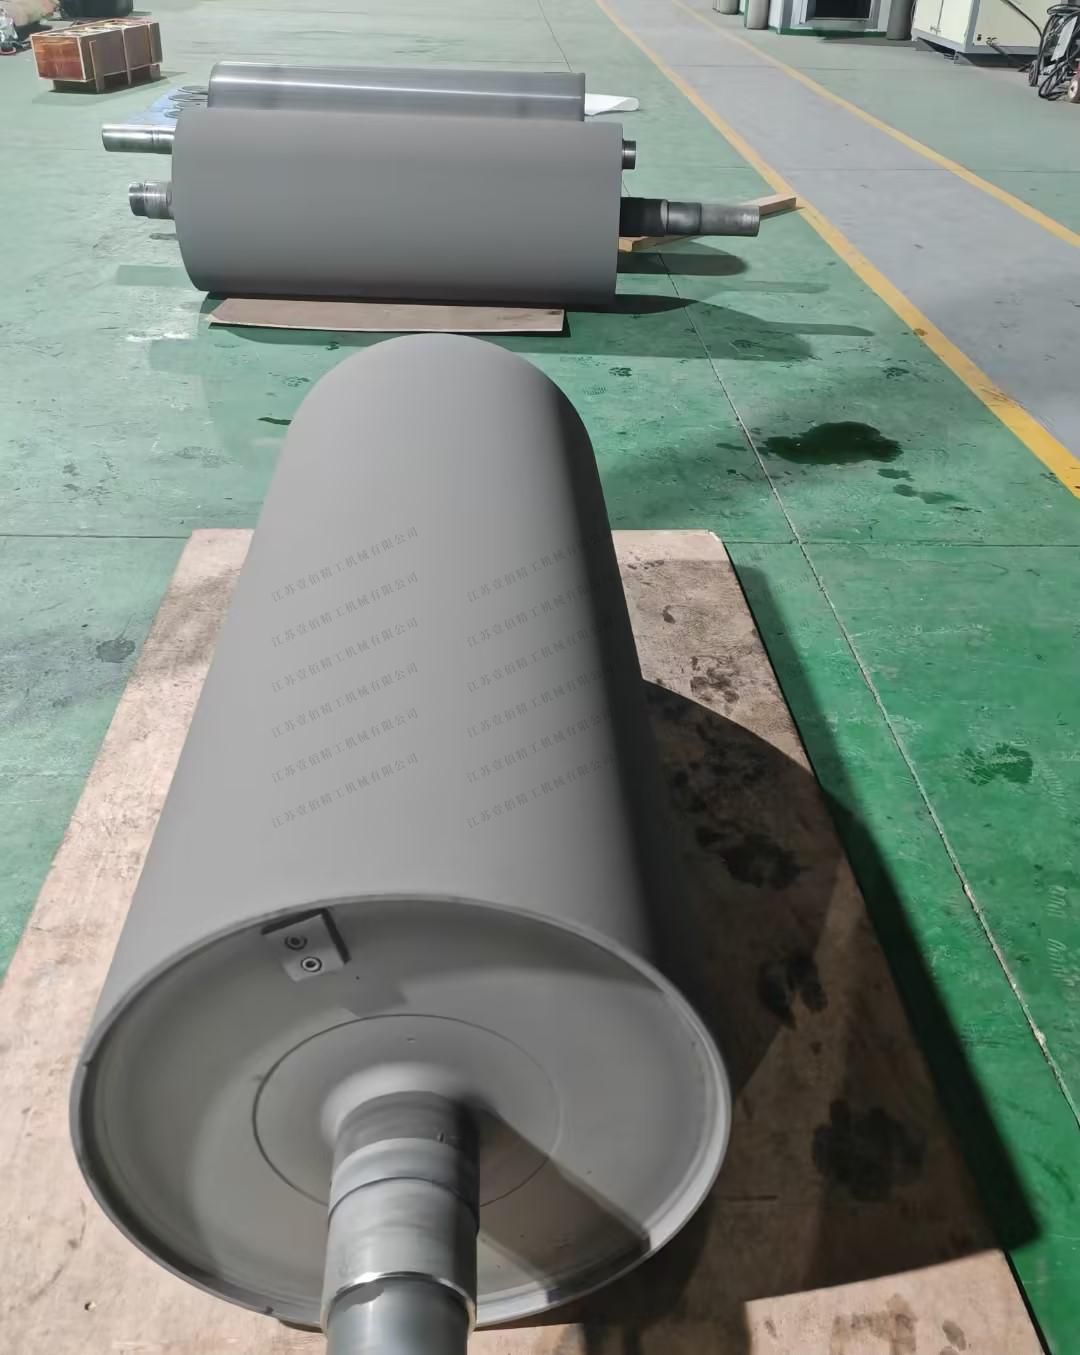
相比之下,超音速噴塗碳化鎢工藝為張力輥表面強化提供了更優解。該工藝通過超音速氣流將碳化鎢粉末加速至超音速狀態,使其以高動能撞擊輥面並熔融沉積,形成與基體結合緊密、結構緻密的塗層。碳化鎢本身具有極高的硬度與耐磨性,能有效抵抗帶鋼摩擦帶來的機械損耗;塗層緻密的結構還能阻隔腐蝕性介質與基體直接接觸,延緩腐蝕磨損進程。更值得關注的是其長期穩定性——工業測試表明,經超音速噴塗碳化鎢處理的張力輥,表面粗糙度在36個月後僅從初始的6μm降至3μm,遠優於硬鉻鍍層的衰減速度,這意味著其能更長時間保持良好的表面狀態,減少因磨損導緻的性能下降。
對於鋼鐵生產企業而言,張力輥的穩定運行直接關系到生產線的連續性與產品質量。采用超音速噴塗碳化鎢工藝對張力輥進行表面強化,不僅能降低因磨損引發的停機維護頻率,更能通過延長設備使用壽命,減少更換新輥的投入,從整體上提升生產效率與經濟效益。在鋼鐵行業追求降本增效的當下,這一工藝的應用價值正愈發凸顯。
關於介紹張力輥熱噴塗加工修複的相關內容,江蘇精工機械廠家就為大家介紹到這裏。後續我們還將持續更新更多塗層技術內容,如陶瓷氧化鋁塗層、超音速噴塗、等離子噴塗、粉末火焰噴塗等,歡迎大家持續關注!免費谘詢電話:158-5100-6550

點擊右上角
分享給朋友吧







 長按圖片保存/分享
0
文章推薦